| Status de disponibilidade: | |
|---|---|
| Quantidade: | |
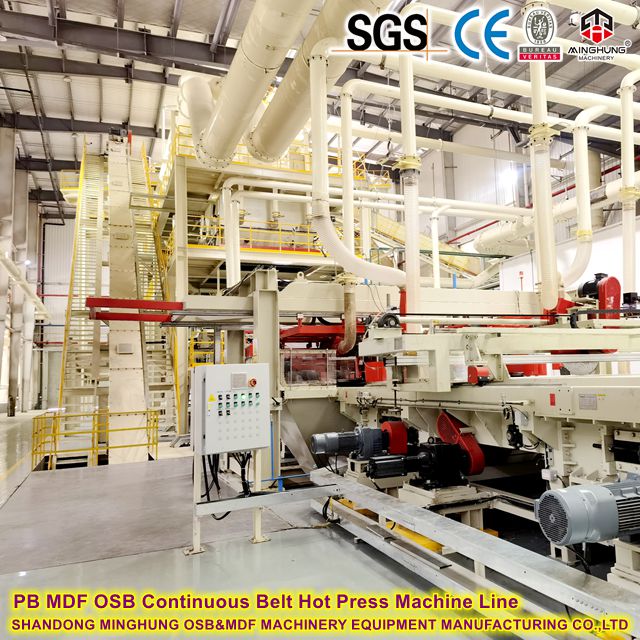
MH-CHP
MINGHUNG

Análise do conceito central
1. Zoneamento de pressão personalizável:
Significado: As placas da imprensa (normalmente superior e inferior) são divididas em múltiplas zonas de pressão independentes. Cada zona possui seu próprio sistema de controle de pressão hidráulica ou servo independente.
Customizabilidade: 'personalizável ' significa que o número, a forma, o tamanho e a posição das zonas de pressão podem ser projetados e ajustados de acordo com os requisitos específicos do cliente.
Por exemplo:
Pode ser projetado como um padrão de grade regular (por exemplo, 3x4).
Pode definir uma pressão mais alta nas zonas da borda para abordar defeitos comuns, como baixa densidade de borda.
Pode personalizar zonas de pressão para painéis de formato especial (por exemplo, não retangular).
Pode aplicar pressão diferenciada para diferentes áreas de espessura ou densidade dentro do tapete.
Objetivo: alcançar o controle preciso e diferenciado da pressão dentro da superfície do cilindro.
2. Controle de temperatura independente de 12 zones:
Significado: As placas de aquecimento (normalmente a vapor ou o óleo térmico aquecidas) também são divididas em múltiplas zonas de controle de temperatura independentes. Aqui, existem 12 circuitos independentes de controle de temperatura.
Independência: Cada zona possui seu próprio sensor de temperatura (termopar) e unidade de controle de aquecimento/resfriamento (por exemplo, grupo de válvula de vapor independente, válvula de fluxo de óleo térmico ou módulo de controle de aquecimento elétrico).
Objetivo: obter controle preciso e uniforme da temperatura dentro da superfície do platô.
Por que essa configuração é crucial para a produção de partículas?
1. Resolvendo a densidade desigual da placa:
As impressoras tradicionais aplicam uma pressão uniforme em todo o cilindro, levando a diferenças significativas de densidade entre o centro e as bordas/cantos da placa (as bordas são tipicamente menos densas).
Zoneamento por pressão: permite aplicar uma pressão mais alta a zonas de borda, compensando o fenômeno natural de menos partículas nas bordas durante a formação de tapete, melhorando significativamente a uniformidade geral da densidade da placa.
Zoneamento de temperatura: garante a temperatura uniforme em toda a superfície da placa, impedindo velocidades inconsistentes de cura de resina devido a variações de temperatura, o que afeta a uniformidade de força da ligação interna (IB).
2. Melhorando as propriedades físicas e mecânicas da placa:
A densidade uniforme e a distribuição de temperatura levam diretamente a uma ligação interna mais consistente (IB), módulo de ruptura (MOR), módulo de elasticidade (MOE) e dureza da superfície.
Reduz o risco de deformação do conselho (deformação, torção).
3. Otimizando o uso e a cura de resina:
A pressão precisa e o controle de temperatura permitem que a resina cure em condições ideais, garantindo a força, evitando a cura excessiva ou a sub-cura.
A uniformidade de densidade aprimorada permite potencialmente o uso de resina ligeiramente reduzido, mantendo a força (requer validação do processo).
4. Adaptação a estruturas de tapa complexas:
Para placas com estruturas graduadas (partículas de superfície fina, partículas de núcleo grosso) ou estruturas de três camadas (fino fino-coarses), zonas diferentes têm requisitos diferentes de pressão e temperatura. O zoneamento personalizável corresponde melhor a essas necessidades.
O zoneamento de pressão personalizável é especialmente adequado para produzir placas com requisitos especiais de distribuição de densidade (por exemplo, substratos de piso laminado que requerem densidade superficial extremamente alta e resistência ao desgaste).
5. Aumentando a flexibilidade e o rendimento da produção:
Melhores adapta -se à produção de diferentes especificações (tamanho, espessura), diferentes graus de densidade e diferentes matérias -primas (espécies de madeira, teor de umidade).
Reduz os quadros de sucata e rebaixados causados por não uniformidade de densidade ou temperatura, melhorando o rendimento e a eficiência econômica.
Reduz o tempo de depuração durante a mudança de processo.
6. Reduzir o consumo de energia (potencial):
O controle de temperatura mais preciso pode reduzir o desperdício de energia em áreas superaquecidas.
A cura mais rápida e uniforme pode reduzir o ciclo de prensagem a quente (requer validação do processo).
Principais componentes e requisitos do equipamento
1. Pressione quadro: design de alta rigidez para suportar tensões complexas da pressão zoneada.
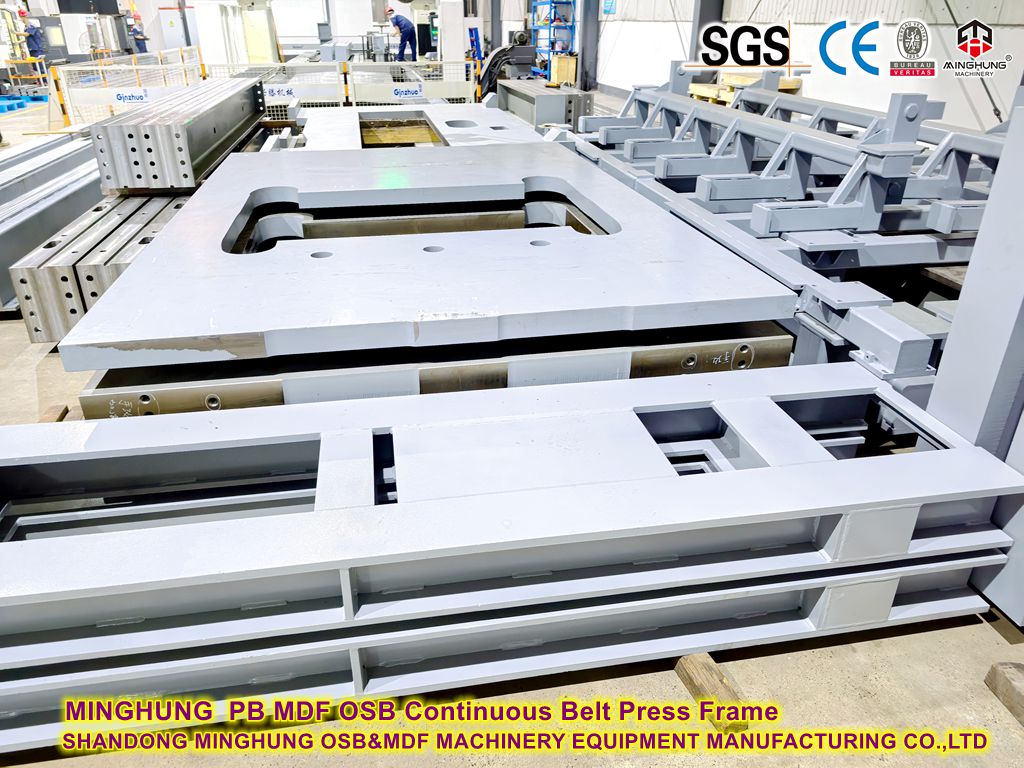
2. Platões de aquecimento:
Usinagem de alta precisão para garantir a planicidade e o paralelismo.
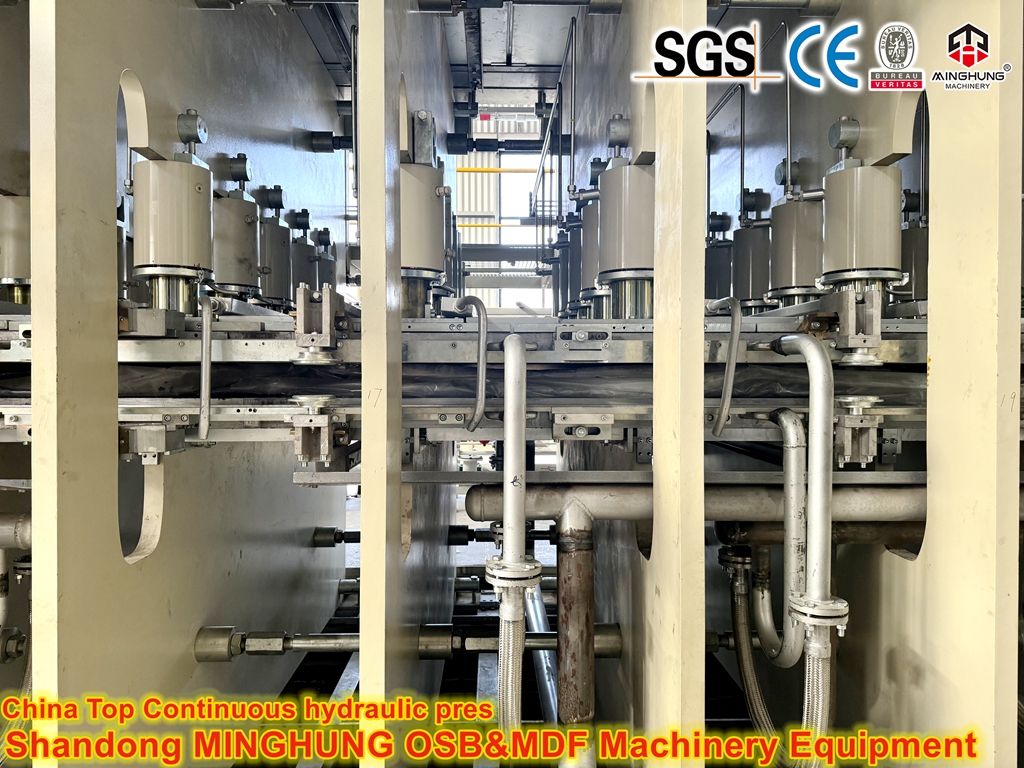
O zoneamento de pressão normalmente alcançado através de um sistema multi-cilindro:
Grupos de cilindros independentes: Cada zona de pressão corresponde a um ou mais cilindros hidráulicos independentes por baixo, controlados com precisão por válvulas servo-proporcionais para pressão e posição.
Servo Motor Acion: Cada zona acionada por um motor de servo e parafuso de servo independente (manutenção mais precisa e relativamente mais simples).
Implementação de zoneamento de controle de temperatura: As placas contêm redes internas de canais médios independentes de aquecimento/resfriamento correspondentes às 12 zonas de temperatura. Requer técnicas sofisticadas de perfuração e soldagem/vedação.
3. Sistema hidráulico / sistema de acionamento:
Solução hidráulica: requer múltiplas unidades de energia hidráulica independentes ou altamente controláveis, válvulas servo, acumuladores, sensores (pressão, posição). Resulta em alta complexidade e custo do sistema.
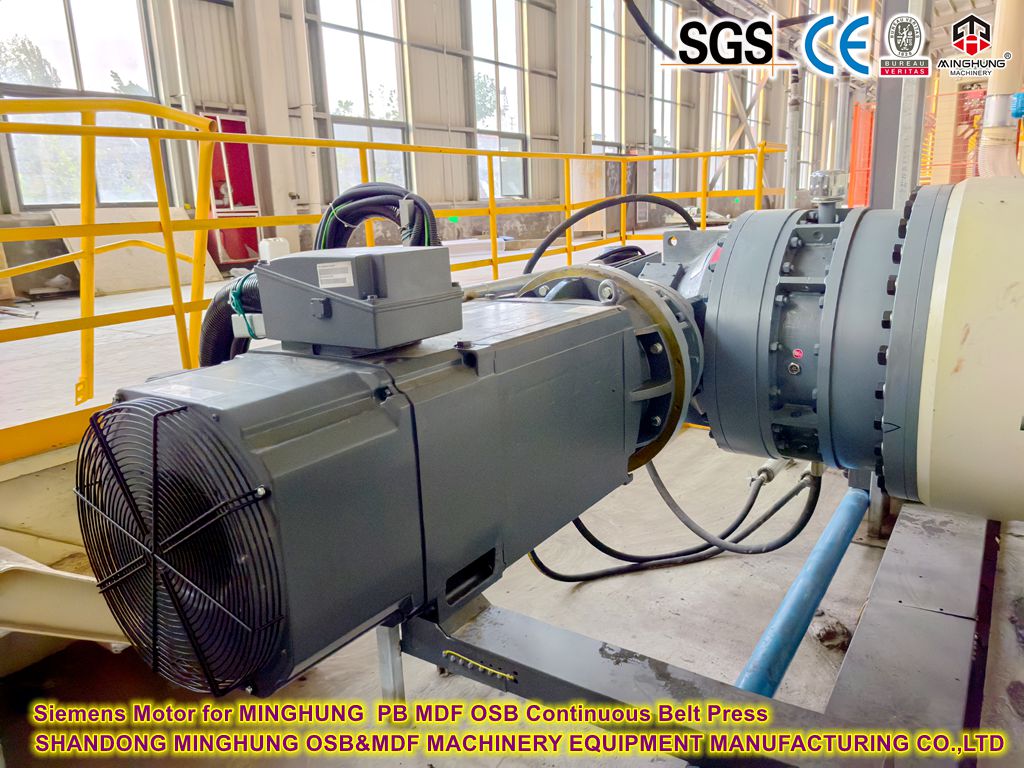
Solução do motor servo: requer múltiplos motores de servo de alta potência, unidades, codificadores de alta precisão. Oferece controle mais preciso, consumo potencialmente menor de energia e manutenção relativamente simplificada.
4. Sistema de controle de temperatura:
Sistema de distribuição de vapor ou óleo térmico complexo, equipado com 12 conjuntos de válvulas de controle independentes (válvulas de regulação, válvulas ligadas/desligadas), sensores de temperatura e controladores de PID.
Pode exigir um sistema de resfriamento eficiente (por exemplo, água refrigerada) para resfriamento rápido ou controle preciso da temperatura.
5. Sistema de controle:
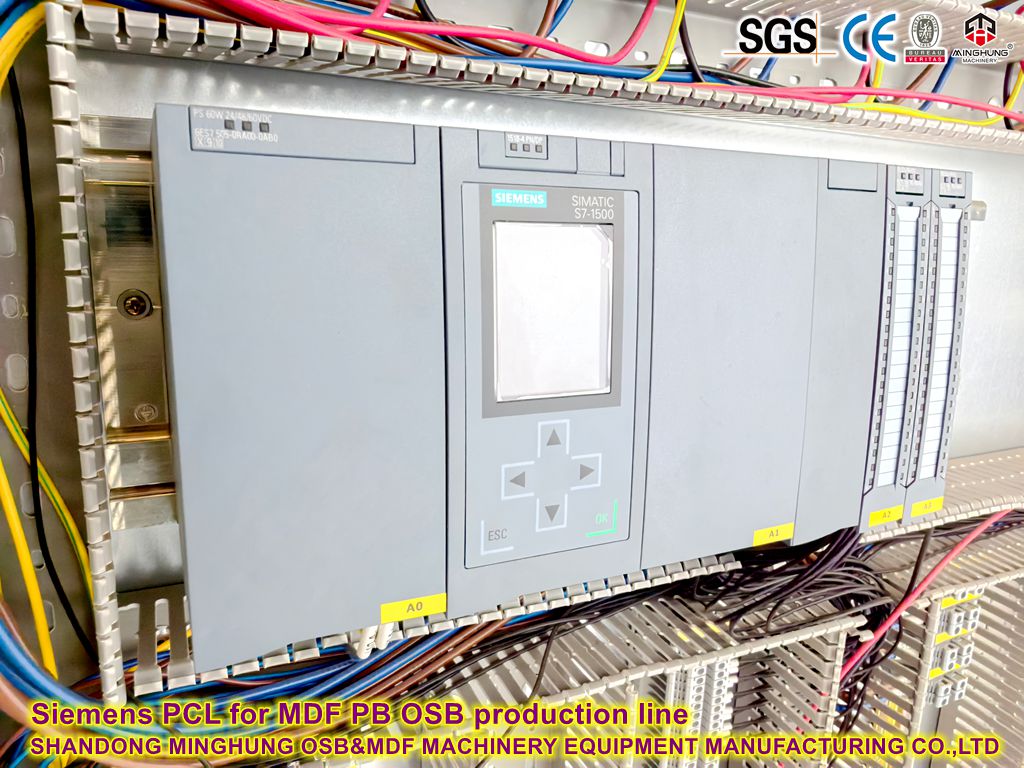
Núcleo: Sistema de Controle de Plc Industrial de alto desempenho .
Funções:
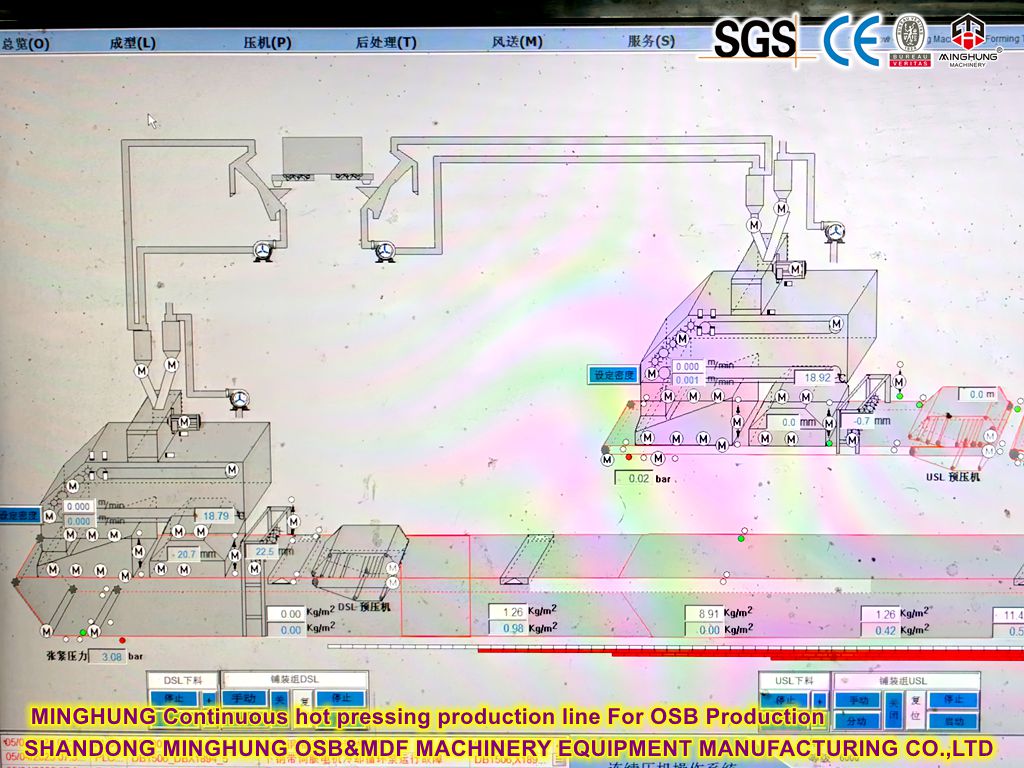
Adquirir e processar independentemente os sinais de pressão/posição das 12 zonas de pressão e sinais de temperatura das 12 zonas de temperatura.
Realize independentemente o controle de malha fechada da pressão e posição para cada zona de pressão (definir perfis de pressão, habitar, descompressão).
Execute independentemente o controle de temperatura de circuito fechado para cada zona de temperatura (definir perfis de temperatura).
Funções avançadas: armazenar e recordar receitas de processo para diferentes produtos (perfis de pressão, perfis de temperatura, tempo); Monitoramento e registro em tempo real de todos os parâmetros zonais; diagnóstico de falhas; intertravamentos de segurança (por exemplo, alarme ou desligamento se o desequilíbrio de pressão entre as zonas for muito grande); Comunicação com sistemas MES de fábrica.
HMI (interface humana-máquina): interface gráfica para exibição intuitiva do status de cada zona (pressão, temperatura, posição); configuração de receita; visualizando curvas históricas.
6. Sensores:
Pressão/posição: Cada zona de pressão requer sensores de pressão de alta precisão e sensores de posição (por exemplo, transdutores de deslocamento linear magnetostrictivos).
Temperatura: Cada zona de temperatura requer pelo menos um termopares de alta precisão e alta temperatura resistente à temperatura e de resposta rápida (normalmente instalada dentro do cilim perto da superfície).
Cenários de aplicação
Produzir placa de móveis de alta qualidade, placa de gabinete (requer alta qualidade da superfície, baixa deformação).
A produção de substratos de piso laminado de ponta (requer densidade superficial extremamente alta e resistência ao desgaste).
Produzindo painéis de portas, bancadas e outros produtos que exigem alta planicidade.
Produção de partículas com estruturas especiais (graduadas, de várias camadas) ou requisitos de distribuição de densidade especiais.
Linhas de produção flexíveis que exigem especificação frequente do produto ou alterações de matéria -prima.
Perseguindo a produção dos conselhos de nível ambiental mais altos (por exemplo, Super E0), onde a uniformidade ajuda a reduzir as emissões de formaldeído.
Personalize sua linha! Solução de serviço completo do design do layout à otimização da produção. Solicite uma proposta personalizada agora.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E -mail: osbmdfmachinery@gmail.com
Em 20 de outubro de 2026, a equipe de comércio exterior da Shandong Minghung Wood Base Panel Machinery Co., Ltd. partiu da China e voou para Istambul, Turquia, para participar da 39ª Exposição Internacional de Máquinas para Trabalhar Madeira, Ferramentas de Corte e Ferramentas Manuais (WoodTech Istanbul 2026). A mostra acontece de 22 a 25 de outubro no Centro de Feiras e Congressos Tüyap, em Istambul, e o número do estande da Minghung é 905E.
O primeiro dia da Feira Internacional de Máquinas para Trabalhar Madeira de Xangai de 2026 – se a palavra-chave desta manhã foi “surpresa”, então as palavras-chave desta tarde são definitivamente “explosivo” e “confiança”!
Esta viagem a Xangai não foi apenas uma exposição de produtos, mas também uma divulgação da nossa marca e uma ligação de emoções. Continuaremos fiéis à nossa aspiração original e retribuiremos a confiança e o apoio de cada cliente com produtos e serviços ainda melhores. O futuro é promissor e estamos sempre no caminho!
O Festival do Meio Outono está se aproximando e a lua está crescendo. Enquanto muitas pessoas estão começando a se preparar para reuniões familiares, a fábrica da empresa conta uma história diferente: empilhadeiras serpenteando pelo pátio, braços de guindaste subindo e descendo, contêineres alinhados em fileiras e o trabalho de carregamento ocorrendo de maneira tensa, porém ordenada.
Como produzir painéis de partículas? Qual é a etapa de produção da fabricação de aglomerado?Introdução:O aglomerado, também conhecido como aglomerado, é um material versátil e econômico, amplamente utilizado nas indústrias de construção e móveis. É feito comprimindo partículas de madeira e adesivo juntos