| Status de disponibilidade: | |
|---|---|
| Quantidade: | |
A linha de produção integra processos completos, desde o descascamento da lâmina até o lixamento do produto acabado. Os estágios principais incluem descascamento de folheado de alta precisão, colagem uniforme, prensagem a quente de precisão e lixamento calibrado nos dois lados. Além disso, a linha pode ser equipada com tecnologia avançada de superfície decorativa moldável em uma única etapa — ao pressionar elementos de madeira ultrafinos (partículas finas ou fibras de madeira) junto com substrato de compensado em uma única etapa, uma camada de superfície uniformemente lisa e de alta densidade é formada, proporcionando ao painel um desempenho de acabamento superficial comparável ao painel de fibra e aglomerado, ao mesmo tempo que mantém a sensação de madeira sólida do compensado e as características leves e de alta resistência.
Processo de produção
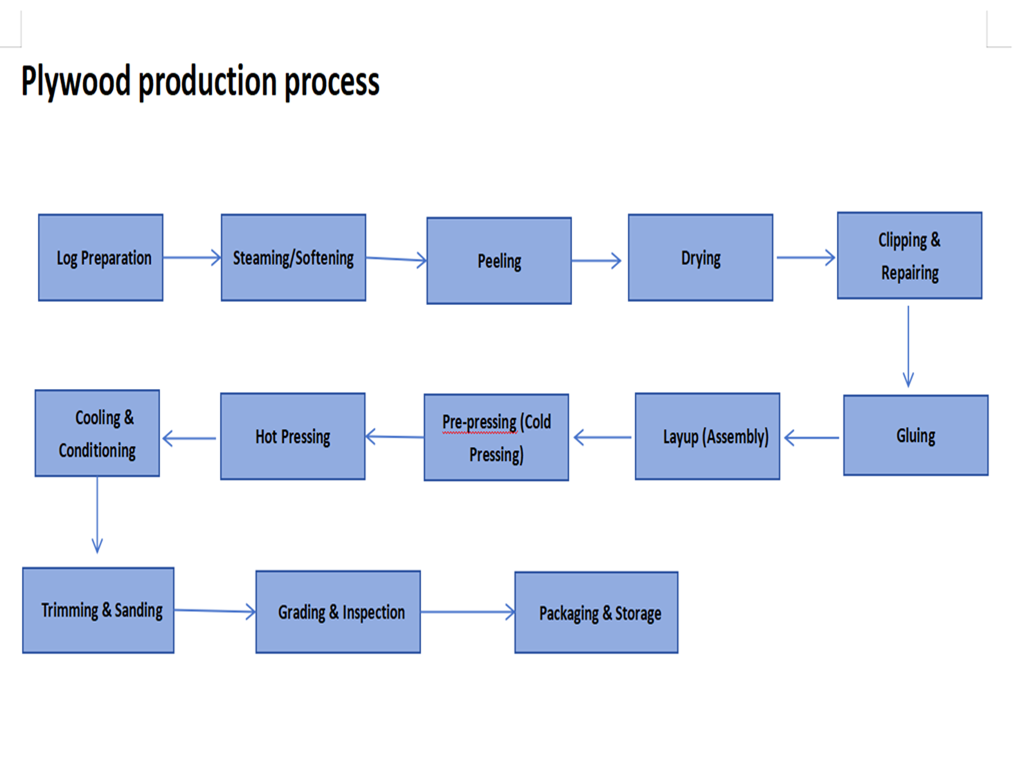
O processo de produção desta linha está centrado no objetivo principal de “acabamento superficial liso”, com cada etapa otimizada para a qualidade da superfície, desde a preparação da faceta até o lixamento do produto acabado. O fluxo completo do processo é o seguinte:
Etapa 1: Preparação do Folheado
1. Corte transversal e descascamento de toras: As toras são cortadas em tarugos de comprimento padrão por serras transversais e a casca é removida por descascadores em preparação para o descascamento.
2. Descascamento de precisão: Os descascadores rotativos CNC cortam continuamente toras em folheados de 0,5–3,0 mm de espessura. Os descascadores de barra de pressão incorporam dispositivos de barra de pressão que estabilizam melhor o posicionamento da tora durante o descascamento, melhorando significativamente a uniformidade da espessura da lâmina e o nivelamento da superfície.
3. Secagem de folheado: Os secadores de correia de malha controlam com precisão o teor de umidade do folheado em 6% a 10%, evitando a deformação da superfície devido à secagem irregular.
4. Junção de folheados: As juntas automáticas emendam folheados estreitos em folhas completas de grande formato, obtendo costuras invisíveis de alta qualidade com resistência de junta superior à da própria madeira.
Etapa 2: colagem e disposição
5. Colagem uniforme: Os revestidores de rolo ou de cortina aplicam adesivo uniformemente nas superfícies folheadas a 180–220g/m² (frente e verso), garantindo uma cobertura de cola uniforme e sem lacunas.
6. Lay-up de grãos cruzados: As linhas de lay-up automáticas organizam os folheados em uma estrutura simétrica (3–13 camadas ímpares) com orientação de grãos cruzados, garantindo estabilidade estrutural.
Etapa 3: Formação e Tratamento de Superfície
7. Pré-prensagem: Prensas a frio realizam moldagem preliminar sob baixa pressão, expelindo o ar entre camadas.
8. Prensagem a quente de precisão: As prensas a quente com múltiplas aberturas curam a folha adesiva a 180–220°C e 20–25MPa. As placas quentes são usinadas com precisão em tornos grandes para superfícies lisas com resistência e rigidez suficientes, mantendo a estabilidade dimensional em altas temperaturas com distribuição uniforme de calor, garantindo aquecimento uniforme e superfícies de painel planas.
9. Lixamento calibrado frente e verso: Lixadeiras de cinta larga frente e verso com sensores de espessura on-line realizam lixamento de precisão em painéis prensados a quente, removendo pontos altos para espessura uniforme do painel e superfícies lisas. O lixamento traz a rugosidade da superfície do substrato dentro dos requisitos dos processos de laminação.
10. Corte de bordas: O equipamento opcional de lixamento de bordas pode lixar simultaneamente todas as quatro bordas do compensado para obter bordas lisas e planas.
Etapa 4: Aprimoramento de superfície opcional
11. Tecnologia de superfície decorativa moldável em uma etapa: Elementos de madeira ultrafinos (partículas finas/fibras de madeira) são aplicados à superfície do compensado e prensados em uma única etapa por meio de equipamento de prensa plana contínua, formando uma camada superficial uniformemente lisa de alta densidade. Esta tecnologia melhora a eficiência da produção em 4 vezes, reduz 18 etapas do processo, economiza 20% de matérias-primas e reduz os custos abrangentes em 25%.
Equipamento de produção
Abaixo estão os principais equipamentos desta linha de produção e suas contribuições para alcançar o objetivo de “acabamento superficial liso”:
Nome do equipamento | Descrição da Função | Contribuição para a suavidade da superfície |
Serra transversal | Corta toras em tarugos de comprimento padrão | Fornece matéria-prima uniforme para posterior descascamento de precisão |
Debarker | Remove a casca das toras | Evita que impurezas da casca afetem a qualidade da superfície da faceta |
Descascador CNC (tipo barra de pressão) | Corta continuamente toras em folheados | A barra de pressão estabiliza o posicionamento da tora, garantindo espessura uniforme do folheado e superfície plana |
Secador de folheado | Reduz o teor de umidade do folheado para 6%-10% | Evita a deformação da superfície devido ao teor irregular de umidade |
Junta de folheados | Emenda folheados estreitos em folhas de grande formato | Consegue costuras invisíveis para superfícies lisas e perfeitas |
Revestimento de rolo/revestimento de cortina | Aplica adesivo uniformemente | Camada de cola uniforme evita bolhas e defeitos superficiais |
Linha de Lay-up Automática | Montagem de folheado de grão cruzado | Garante simetria estrutural, reduzindo a deformação por tensão superficial |
Imprensa Fria | Modelagem preliminar do tapete | Fornece substrato plano uniforme para prensagem a quente |
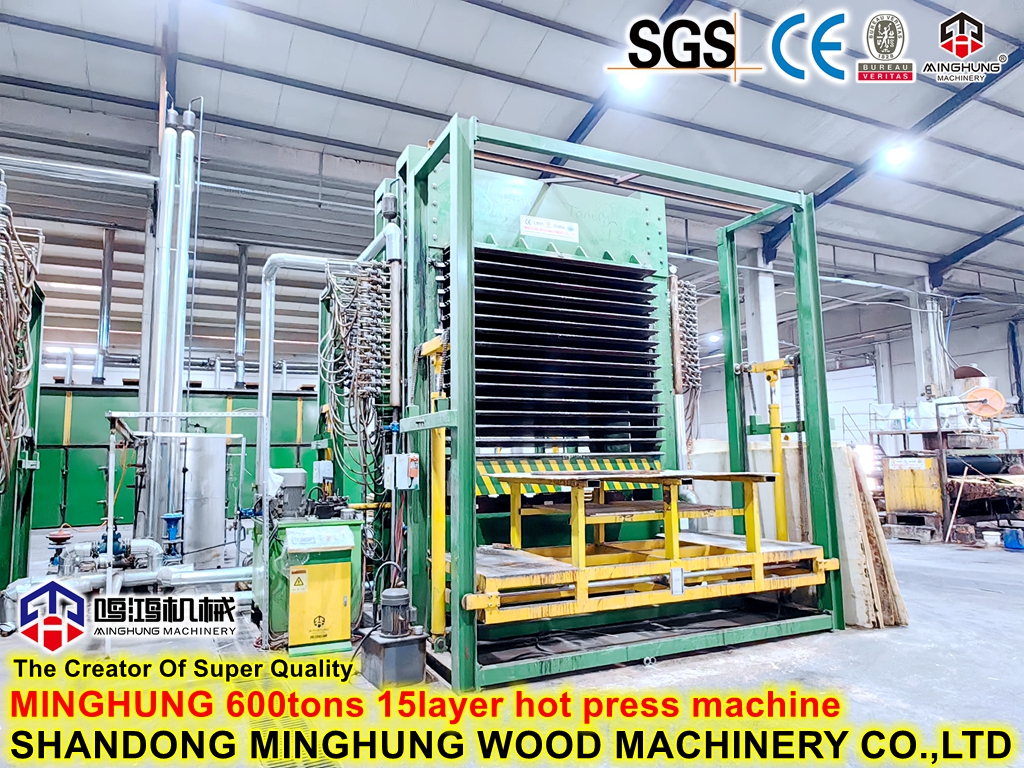
Prensa quente com múltiplas aberturas | Formação de alta pressão e alta temperatura | Placas usinadas com precisão com superfícies lisas e temperatura uniforme garantem superfícies planas do painel |
Lixadeira de cinta larga dupla face | Lixamento calibrado com precisão | Remove pontos altos e imperfeições superficiais para uma superfície lisa e uniforme |
Equipamento para lixar bordas | Lixamento simultâneo de quatro arestas | Cria bordas lisas e planas, melhorando a qualidade geral do produto acabado |
Equipamento completo de prensa plana contínua | Produção de superfícies decorativas em uma etapa | Prensa elementos de madeira ultrafinos com substrato em uma única etapa para obter uma superfície uniforme e lisa de alta densidade |


Vantagens da linha de produção
1. Suavidade de superfície superior
2. Melhoria significativa da eficiência da produção
3. Pronto para revestimento/laminação direta
Superfícies com acabamento liso não requerem processamento secundário antes do revestimento, folheamento ou laminação, eliminando etapas de preparação de superfície na fabricação de móveis e reduzindo significativamente os custos de processamento posterior.
4. Resolve defeitos de superfície de compensado tradicional
Resolve eficazmente os problemas do compensado tradicional, incluindo superfícies ásperas, suscetibilidade a rachaduras, deformação e carbonização. Processos avançados de colagem (como colagem MDI) garantem um desempenho ambiental da placa que excede os padrões de grau ENF.
5. Excelentes propriedades físicas e mecânicas
Mantém a sensação de madeira maciça do compensado e as características leves de alta resistência. Através de processos otimizados, a dureza da placa, a resistência à água e a resistência ao fogo são significativamente melhoradas.
6. Alto nível de automação
O sistema de controle centralizado PLC + HMI com operação de linha totalmente automatizada reduz o trabalho manual e garante consistência na qualidade do produto.
7. Personalização flexível
Configurações personalizadas disponíveis com base nas características da matéria-prima do cliente, condições do local, requisitos de capacidade e mercados-alvo.
Parâmetro | Especificação |
Dimensões do produto | 4×8 pés (1220×2440 mm) / 5×10 pés (1525×3050 mm) personalizável |
Faixa de espessura do produto | 8–40 mm (extensão personalizável) |
Espessura do folheado | 0,5–3,0 mm |
Tipo de superfície | Superfície lixada / Superfície decorativa moldável em uma etapa |
Rugosidade Superficial | Atende aos requisitos de laminação após lixamento (Rmax ≤ 200μm) |
Taxa de aplicação de cola | 180–220g/m² (frente e verso) |
Temperatura de prensagem a quente | 180–220°C |
Pressão de prensagem a quente | 20–25 MPa |
Ciclo de prensagem a quente | 5–20 minutos (dependendo da espessura e do adesivo) |
Conteúdo de umidade do produto acabado | 6% –12% |
Tolerância à espessura | ≤±0,2 mm (após lixamento) |
Sistema de controle | Tela sensível ao toque PLC + IHM |


P: Quais são as principais diferenças entre esta linha e as linhas tradicionais de produção de compensado?
As linhas tradicionais de produção de compensado produzem painéis com superfícies ásperas, normalmente exigindo múltiplas etapas de prensagem para obter uma superfície finalizada. Esta linha integra tecnologia de superfície decorativa moldável em uma etapa e sistemas de lixamento de precisão, alcançando superfícies lisas em uma única etapa de prensagem, aumentando a eficiência da produção em 4 vezes, reduzindo 18 etapas do processo e economizando 20% de matéria-prima.
P: Quais tamanhos de painel a linha de produção pode produzir?
Suporta produção com múltiplas especificações de 4 × 8 pés (1220 × 2440 mm) a 5 × 10 pés (1525 × 3050 mm), com tamanhos personalizados disponíveis mediante solicitação.
P: Quais são os requisitos de matéria-prima da linha de produção?
A linha pode processar diversas espécies de madeira, incluindo choupo, eucalipto, bétula e pinho, bem como materiais de madeira reciclada. A camada central pode utilizar painéis de compensado, blockboard ou madeira maciça colada nas bordas, entre outros.
Nossos contatos:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E -mail: osbmdfmachinery@gmail.com
Em 20 de outubro de 2026, a equipe de comércio exterior da Shandong Minghung Wood Base Panel Machinery Co., Ltd. partiu da China e voou para Istambul, Turquia, para participar da 39ª Exposição Internacional de Máquinas para Trabalhar Madeira, Ferramentas de Corte e Ferramentas Manuais (WoodTech Istanbul 2026). A mostra acontece de 22 a 25 de outubro no Centro de Feiras e Congressos Tüyap, em Istambul, e o número do estande da Minghung é 905E.
O primeiro dia da Feira Internacional de Máquinas para Trabalhar Madeira de Xangai de 2026 – se a palavra-chave desta manhã foi “surpresa”, então as palavras-chave desta tarde são definitivamente “explosivo” e “confiança”!
Esta viagem a Xangai não foi apenas uma exposição de produtos, mas também uma divulgação da nossa marca e uma ligação de emoções. Continuaremos fiéis à nossa aspiração original e retribuiremos a confiança e o apoio de cada cliente com produtos e serviços ainda melhores. O futuro é promissor e estamos sempre no caminho!
O Festival do Meio Outono está se aproximando e a lua está crescendo. Enquanto muitas pessoas estão começando a se preparar para reuniões familiares, a fábrica da empresa conta uma história diferente: empilhadeiras serpenteando pelo pátio, braços de guindaste subindo e descendo, contêineres alinhados em fileiras e o trabalho de carregamento ocorrendo de maneira tensa, porém ordenada.
Como produzir painéis de partículas? Qual é a etapa de produção da fabricação de aglomerado?Introdução:O aglomerado, também conhecido como aglomerado, é um material versátil e econômico, amplamente utilizado nas indústrias de construção e móveis. É feito comprimindo partículas de madeira e adesivo juntos